
Planejar uma parada de manutenção em uma fábrica de papel e celulose é um exercício de prioridades: há centenas de itens concorrendo pela mesma janela de tempo. Nesse contexto, a mangueira industrial costuma ser tratada como consumível de baixa criticidade — até que uma falha em linha de vapor, de licor ou de despejo de polpa obriga a improvisar em plena partida. O ponto que raramente aparece nos manuais genéricos de mangueira sanitária é simples: as condições de serviço em papel e celulose combinam abrasão, temperatura e agressividade química de um jeito que poucos segmentos reproduzem.
Por que o setor de papel e celulose castiga mais a mangueira flexível
A maior parte do material técnico disponível sobre mangueiras flexíveis foi escrita pensando em laticínio, bebidas ou sucroalcooleiro. São aplicações relevantes, mas com um perfil de desgaste diferente. No processo de celulose, a mesma linha pode enfrentar, em sequência:
- Abrasão contínua por sólidos em suspensão: fibras, cavacos finos, cargas minerais e resíduos de cal circulam junto com o fluido e trabalham a parede interna da mangueira como um lixamento permanente.
- Temperatura elevada e ciclagem térmica: vapor, condensado, licor quente e água de processo em faixas distintas geram dilatação e contração repetidas, que fadigam a corrugação e as soldas de terminal.
- Ambientes quimicamente agressivos: linhas de branqueamento, recuperação química e caustificação expõem o material a agentes que descartam de saída boa parte dos elastômeros.
- Movimento e vibração: bombas de polpa, agitadores e equipamentos com desalinhamento transmitem esforço direto para o flexível, que acaba absorvendo o que a tubulação rígida não tolera.
Uma mangueira dimensionada apenas pela pressão de trabalho ignora três desses quatro fatores. É por isso que tantas falhas em papel e celulose acontecem bem abaixo da pressão nominal: o mecanismo de perda não foi o estouro, foi o desgaste por abrasão, a fadiga por flexão ou o ataque químico na parede.
Onde o tubo flexível de inox muda o jogo
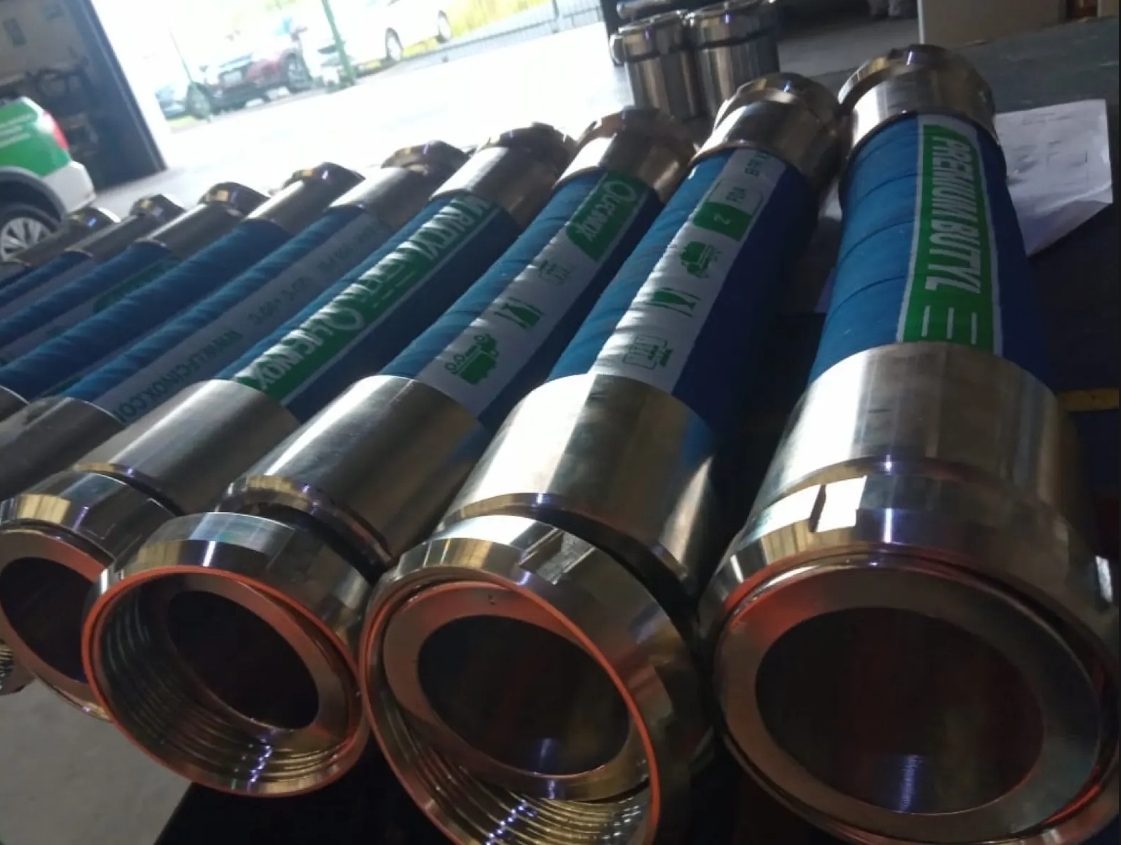
O tubo flexível inox corrugado, com malha de aço trançada, responde bem justamente ao tipo de solicitação que derruba mangueiras convencionais nesse segmento. A parede metálica não incha, não delamina e não sofre extração química como um composto polimérico; a malha externa contém a pressão e limita a deformação axial; e a corrugação absorve desalinhamento e vibração sem transferir esforço para os flanges do equipamento.
Em serviços com temperatura alta e ciclagem, essa diferença construtiva é decisiva. Enquanto a mangueira de borracha ou termoplástica perde propriedade mecânica com o calor acumulado, o conjunto metálico mantém comportamento estável dentro da faixa para a qual foi especificado. Em compensação, o inox exige atenção a outros pontos: raio mínimo de curvatura, restrição à torção e correta ancoragem das extremidades. Flexível metálico mal instalado falha por fadiga — e falha rápido.
O que checar antes da próxima parada
A parada é a única janela em que se consegue inspecionar, medir e substituir sem improviso. Vale chegar nela com o levantamento pronto, e não começá-lo no dia da liberação da área. Um roteiro prático:
- Mapeie os flexíveis por linha e serviço, registrando fluido, temperatura, pressão de trabalho, presença de sólidos e frequência de movimento. Sem esses cinco dados, qualquer especificação vira chute.
- Classifique por criticidade: quais pontos param a máquina de papel ou o digestor se falharem? Esses definem a prioridade de troca e de estoque reserva.
- Inspecione visualmente a malha procurando fios rompidos, achatamento, pontos de atrito com estrutura e corrosão localizada perto dos terminais.
- Verifique a instalação: raio de curvatura respeitado, ausência de torção, suportação adequada e folga suficiente para o movimento real do equipamento.
- Documente o histórico de falhas. Se uma posição consome flexível a cada poucos meses, o problema é de especificação ou de instalação — não de marca.
- Defina o estoque estratégico das montagens críticas, com comprimento e terminais já corretos, prontas para aplicação.
Especificação: os dados que realmente importam
Ao solicitar uma montagem flexível para uma aplicação de papel e celulose, quanto mais preciso o dado de entrada, menor o risco de retrabalho na parada. Os itens essenciais:
- Fluido e concentração, incluindo presença e tipo de sólidos abrasivos.
- Temperatura de trabalho e de pico, com indicação se há ciclagem frequente.
- Pressão de trabalho e existência de golpe de aríete ou picos de partida.
- Diâmetro nominal e comprimento útil, medidos entre faces dos terminais.
- Tipo de conexão em cada extremidade: flange, rosca, conexão sanitária ou união específica do equipamento.
- Tipo de movimento: absorção de vibração, compensação de dilatação, desalinhamento permanente ou flexão cíclica.
Esse conjunto de informações permite avaliar se o caso pede um flexível metálico simples, malha dupla, proteção externa contra atrito ou um comprimento maior para acomodar o movimento com folga. Trocar peça por peça idêntica à anterior perpetua o problema quando a peça anterior já era a causa do curto intervalo de troca.
Planejamento vence emergência
A diferença entre uma parada bem executada e uma parada estressante costuma estar na antecedência. Montagens especiais têm prazo de fabricação; terminais fora de padrão exigem confirmação de medidas; e a substituição às pressas, com o que houver disponível no almoxarifado, é a origem mais comum das falhas prematuras no ciclo seguinte. Levantar as posições críticas com semanas de antecedência transforma a troca de flexíveis em rotina previsível.
A LFC Inox fabrica mangueiras e tubos flexíveis de inox sob medida para aplicações industriais exigentes, com terminais conforme a necessidade de cada linha. Envie os dados da sua aplicação e planeje a próxima parada com segurança: acesse lfcinox.com.br e fale com a nossa equipe técnica.