
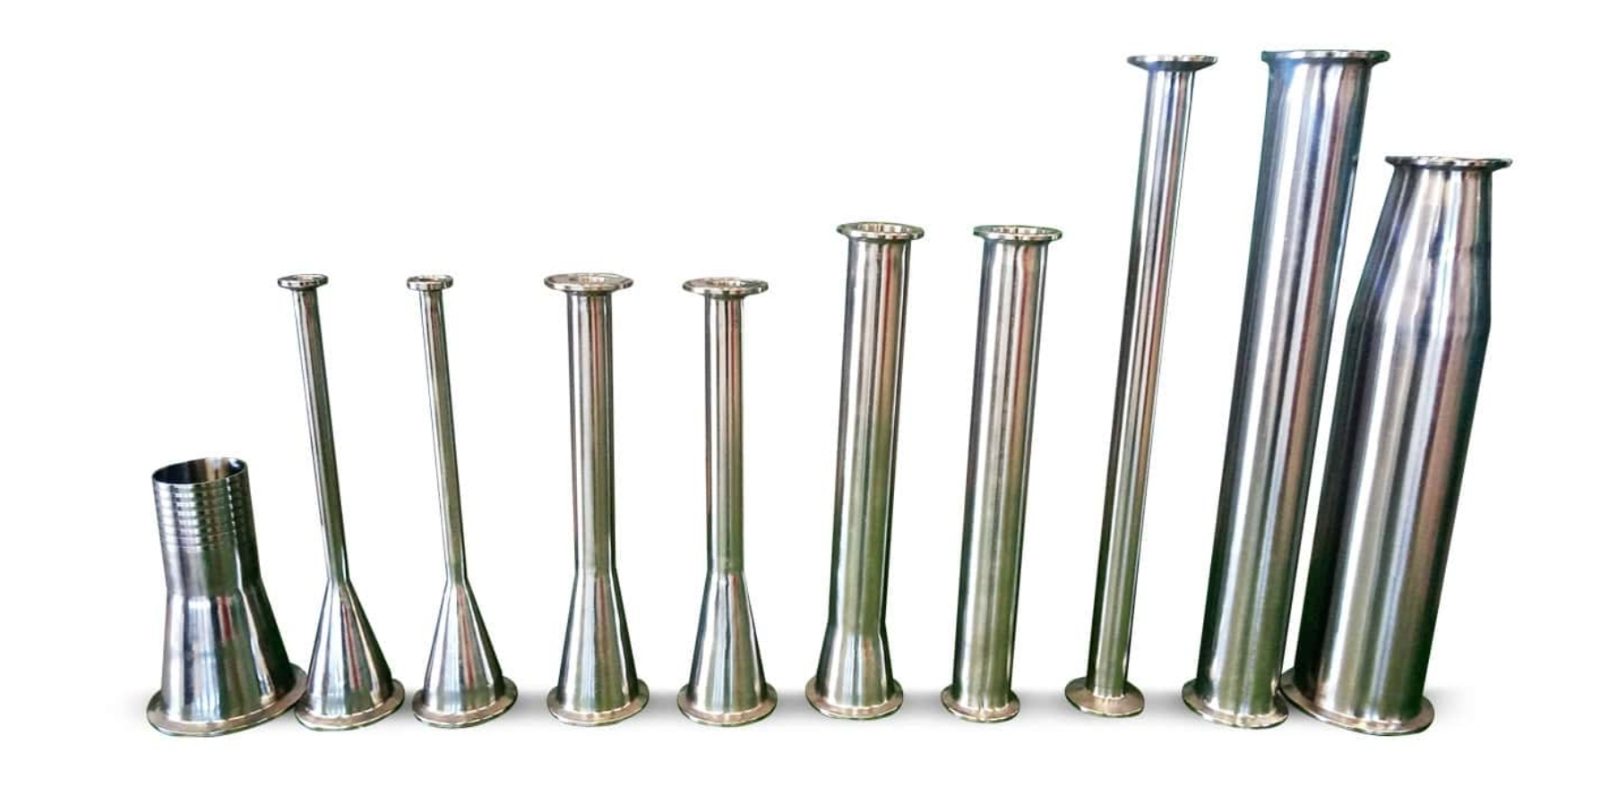
O desenho técnico de uma conexão Tri Clamp cabe em uma página: diâmetro nominal, comprimento, acabamento, material. Na prática, duas peças que atendem ao mesmo PDF podem se comportar de forma completamente diferente na linha. O resultado aparece na montagem: braçadeira que não fecha com folga adequada, vedação que extruda para dentro do tubo, solda que não passa no boroscópio, desalinhamento que obriga a forçar o conjunto.
Este artigo reúne o que a equipe de engenharia e de recebimento deve conferir fisicamente em uma conexão triclamp antes de liberar a entrega para o campo — e por que o mesmo raciocínio vale para conexão DIN e para montagens com flexível inox.
Por que o desenho não conta a história toda
Um desenho de conexão sanitária define geometria e tolerâncias, mas normalmente não descreve o processo que gerou a peça. E boa parte dos problemas de montagem nasce exatamente no processo:
- Origem do material: a especificação diz “aço inox”, mas não diz se a ferrule foi usinada a partir de barra, repuxada a partir de chapa ou fundida. Cada rota tem um comportamento distinto na soldagem e no polimento.
- Acabamento real da superfície: o PDF indica um acabamento interno, porém o que chega pode ter sido polido só na face de vedação, com o restante bruto ou com marcas de ferramenta.
- Condição de borda: rebarbas, cantos vivos e desalinhamento de parede não aparecem no desenho, mas aparecem no primeiro CIP.
- Histórico térmico: peças que sofreram aquecimento excessivo em alguma etapa podem apresentar coloração de óxido e perda de resistência à corrosão localizada.
Ou seja: o desenho é condição necessária, não suficiente. O recebimento precisa de um protocolo físico.
Checklist físico de recebimento da conexão Tri Clamp
- Confira o diâmetro externo da ferrule, não só o “tamanho”. O conceito de bitola em linha sanitária é de tubo, e o diâmetro externo da aba do Tri Clamp é o que define a compatibilidade com a braçadeira e com a junta. Meça com paquímetro em pelo menos dois eixos a 90°, para detectar ovalização.
- Meça a espessura de parede. Uma ferrule com parede diferente da do tubo da linha cria degrau interno na solda — ponto de retenção de produto e de falha na limpeza. Se o tubo da linha e a conexão vêm de fornecedores diferentes, essa checagem é obrigatória.
- Avalie o canal da junta. A face de vedação deve estar plana, sem riscos radiais, sem rebarba na aresta interna e com o rebaixo bem definido. Risco radial na face é caminho de vazamento; rebarba empurra a vedação para dentro do duto.
- Teste a montagem a seco. Antes de aceitar o lote, monte uma amostra com a junta e a braçadeira que serão realmente usadas na planta. A braçadeira deve fechar com folga de rosca remanescente e o conjunto deve ficar concêntrico, sem precisar de esforço para alinhar.
- Inspecione o interior. Lanterna e, quando possível, boroscópio. Procure marcas de usinagem, respingos, poros e coloração de óxido. Em linha sanitária, acabamento interno é função, não estética.
- Verifique a rastreabilidade. Marcação da peça, identificação de lote e documentação que acompanha a entrega. Sem isso, qualquer não conformidade futura vira discussão sem fim.
- Confirme a liga. Se o projeto pede uma liga específica, não aceite “inox” genérico. Em serviços mais agressivos, a diferença entre ligas muda a vida útil do conjunto.
Tri Clamp e conexão DIN: não são intercambiáveis
É comum chegar à obra um kit misto. A conexão DIN — de união roscada, com porca, macho e sede — e o Tri Clamp resolvem o mesmo problema (união desmontável e higienizável), mas com filosofias diferentes: o Tri Clamp usa aba, junta plana alojada e braçadeira; o DIN usa rosca e anel de vedação próprio.
Pontos práticos que o recebimento deve observar:
- Não tente casar aba Tri Clamp com porca DIN, nem reaproveitar vedação de um padrão no outro.
- Em plantas com os dois padrões, identifique fisicamente os kits por padrão e por bitola, para evitar troca no canteiro.
- Quando houver transição entre padrões, especifique adaptadores dedicados em vez de improvisar com redução e solda no campo.
- O torque e a forma de aperto são diferentes: a braçadeira do Tri Clamp trabalha por compressão axial controlada; a união DIN, por rosca. Apertar demais em qualquer um deles deforma a vedação.
Quando a conexão vai para a ponta de um flexível inox
Em mangueiras e tubos flexíveis, a conexão deixa de ser uma peça avulsa e passa a ser parte de um conjunto soldado. Isso aumenta a exigência sobre a peça física. Ao receber um flexível inox com terminais Tri Clamp, vale conferir:
- Alinhamento do terminal em relação ao eixo do flexível: desalinhamento gera esforço lateral na braçadeira e vazamento.
- Qualidade da solda de união entre a ferrule e a malha/corrugado, sem mordeduras e sem excesso de penetração que reduza o diâmetro interno.
- Comprimento total útil, medido face a face das abas — e não apenas o comprimento do corpo flexível. Erros aqui são a causa mais frequente de montagem forçada.
- Orientação das abas em conjuntos que precisam de posicionamento angular definido.
- Limpeza interna pós-fabricação: resíduo de processo dentro de um corrugado é difícil de remover depois de instalado.
Como reduzir o retrabalho já na especificação
A melhor inspeção é a que não precisa reprovar nada. Algumas práticas ajudam:
- Informe no pedido o tubo da linha (diâmetro e parede) para que a conexão seja compatível, em vez de apenas citar a bitola nominal.
- Declare o acabamento interno desejado e onde ele se aplica (face, interior, externo).
- Especifique o material da junta junto com a conexão: temperatura, produto e regime de limpeza definem a escolha.
- Para conjuntos flexíveis, envie o comprimento face a face e as condições de instalação (raio de curvatura disponível, movimento, vibração).
- Peça amostra ou primeira peça aprovada quando o lote for grande ou recorrente.
Conexão sanitária é uma peça barata que causa um problema caro. Uma hora de inspeção no recebimento costuma custar muito menos do que uma parada de linha para refazer solda e realinhar tubulação.
Se você precisa de conexões Tri Clamp, conexões DIN ou conjuntos de flexível inox fabricados conforme o seu desenho e com rastreabilidade de material, fale com a equipe técnica da LFC Inox em lfcinox.com.br e envie sua especificação para avaliação.
O que fazer quando a peça diverge do desenho
Separe a peça, não instale e registre a divergência com fotos, instrumento de medição e referência do pedido ou desenho. Compare diâmetro externo, face de vedação, comprimento, material, acabamento e conexão antes de decidir por ajuste, devolução ou nova fabricação.
Uma diferença visual nem sempre impede o uso, mas somente a análise dimensional e funcional permite aceitar a peça sem criar vazamento, ponto de retenção ou incompatibilidade na montagem.