
Na manutenção, a pressão por religar a linha rápido faz com que muita conexão seja substituída pelo critério do “encaixou, serviu”. É aí que nasce um dos problemas mais caros de uma planta de processo: a troca indevida de uma conexão DIN por outra rosca de aparência semelhante. A peça rosqueia, aparentemente veda, a linha volta a operar — e o vazamento silencioso começa.
Este artigo é para o engenheiro de manutenção que precisa decidir reposição em minutos e quer evitar que uma escolha de conveniência vire retrabalho, perda de produto ou contaminação.
O que caracteriza a conexão DIN
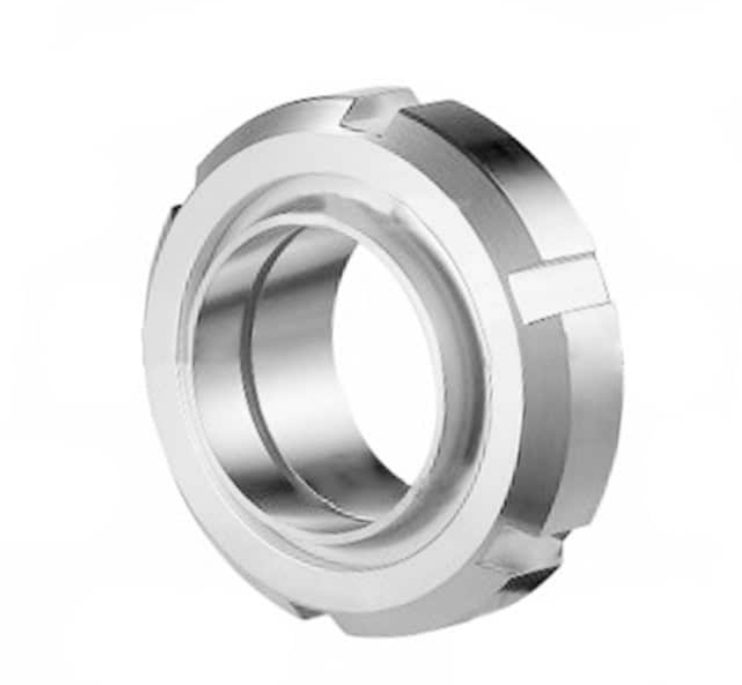
A conexão DIN é um padrão rosqueado amplamente usado em linhas sanitárias e industriais, composto basicamente por porca, luva (macho) e sede de vedação. A estanqueidade não vem do aperto da rosca em si: vem do contato geométrico entre a face da luva e a sede, com o anel de vedação corretamente alojado. A rosca só gera a força axial necessária para esse contato.
Esse detalhe explica por que uma peça “parecida” falha. Se o perfil da rosca, o passo, o diâmetro ou o formato da face de assentamento não forem os corretos, a porca pode atingir o torque sem que a sede feche de maneira uniforme. O operador sente o aperto firme, mas a vedação está apoiada em um contato parcial.
Por que o vazamento é silencioso
Um acoplamento mal combinado raramente jorra produto. O comportamento típico é outro:
- Micro gotejamento intermitente, que aparece só sob pico de pressão ou choque térmico.
- Produto que seca na superfície externa e passa despercebido na ronda visual.
- Entrada de ar em linhas sob sucção, gerando espuma, oscilação de bomba e leitura instável de vazão.
- Perda de vácuo ou de pressão de teste que ninguém consegue localizar.
- Acúmulo de resíduo na região da sede, criando ponto de difícil higienização.
O risco não é apenas a perda de produto. Em linhas sanitárias, uma folga na sede vira um nicho onde o CIP não alcança com a mesma eficiência, comprometendo o resultado da limpeza em toda a linha, mesmo que o restante do conjunto esteja em ordem.
Os erros de substituição mais comuns
- Trocar DIN por outra rosca de dimensão próxima. O engate acontece, mas a face de vedação não coincide. É o caso clássico do “deu certo” que volta como ocorrência semanas depois.
- Misturar componentes de fabricantes diferentes. Porca de um lote, luva de outro, anel de um terceiro. Tolerâncias somadas deslocam a sede e reduzem o esmagamento correto do elemento de vedação.
- Converter a ponta da mangueira sem revisar o conjunto. Substituir uma extremidade DIN por conexão TriClamp (ou o inverso) só por disponibilidade no almoxarifado muda o modo de vedação: a TriClamp trabalha com duas faces planas, gaxeta alojada e grampo; a DIN trabalha com rosca e sede. São lógicas distintas, com peças de reposição distintas.
- Reaproveitar anel de vedação. O elastômero deforma permanentemente após ciclos térmicos e perde a capacidade de recuperação. É o item mais barato do conjunto e o que mais causa chamado.
- Apertar com ferramenta inadequada. Chave de grifo e excesso de torque marcam a sede em aço inoxidável; a partir daí, nenhuma vedação nova resolve de forma definitiva.
- Ignorar a compatibilidade do material. Em linhas alimentícias e farmacêuticas, a conexão precisa acompanhar o mesmo padrão de uma mangueira atóxica, incluindo o material do elemento de vedação, o acabamento interno e a ausência de frestas.
Como decidir a reposição sob pressão de tempo
Quando o tempo é curto, a checagem precisa ser curta também. Antes de instalar qualquer peça, confirme:
- Padrão e bitola: a peça nova é efetivamente DIN e da mesma bitola nominal da existente? Compare luva com luva, não apenas porca com porca.
- Família completa: porca, luva e anel são do mesmo padrão e, de preferência, da mesma origem.
- Estado da face de vedação: riscos radiais, amassados ou marcas de ferramenta condenam a peça, mesmo nova de prateleira.
- Elemento de vedação: sempre novo, do material compatível com o produto, a temperatura e o regime de limpeza da linha.
- Compatibilidade de processo: o acabamento interno e o material atendem à exigência sanitária daquela linha?
- Montagem: alinhamento sem esforço lateral, aperto progressivo e ferramenta adequada.
Se qualquer item não puder ser confirmado, a decisão correta é isolar o trecho e aguardar a peça certa. Operar com uma conexão improvisada transfere um problema de minutos para a próxima parada — normalmente com produto perdido no meio do caminho.
Padronização evita a improvisação
A maior parte das substituições indevidas acontece porque o almoxarifado não tem a peça correta no momento da falha. Três medidas reduzem drasticamente esse cenário:
- Mapear por linha quais pontos usam conexão DIN e quais usam conexão TriClamp, com bitolas e materiais registrados.
- Manter estoque mínimo de anéis de vedação por material, já que são itens de consumo e não de reparo.
- Especificar conjuntos de mangueira atóxica já montados com a extremidade correta, prontos para troca direta, em vez de montar na emergência.
Quando a linha tem conjuntos sobressalentes identificados, a reposição deixa de ser uma decisão técnica tomada sob estresse e vira apenas uma substituição controlada.
Resumo prático
A conexão DIN veda pela sede, não pela rosca. Qualquer peça que apenas “encaixe” rouba área de contato, concentra tensão no anel e abre o caminho para o vazamento silencioso — justamente o tipo de falha que não aparece na inspeção rápida e cobra caro depois, em produto, em higienização e em parada não programada.
Precisa padronizar conexões DIN, conexões TriClamp e conjuntos de mangueira atóxica para a sua linha? Fale com o time técnico da LFC Inox em lfcinox.com.br e receba orientação na especificação da peça correta para cada ponto do processo.